日圧ジョイント株式会社は、仙台市を拠点に鉄筋ガス圧接工事を行っています。宮城県・福島県・山形県・岩手県の一部を営業エリアとし、鉄筋端面を加熱・加圧して接合する工法に対応しています。
ガス圧接継手
鉄筋コンクリート造や鉄骨鉄筋コンクリート造の鉄筋工事では、鉄筋を所定の長さに切断した状態で現場に搬入するため、現場では鉄筋の継手が不可欠です。鉄筋継手方法の1つとして「ガス圧接継手」が存在します。
ガス圧接継手は鉄筋端面同士を突き合わせ、その周辺を酸素・アセチレン炎で加熱すると同時に軸方向に圧縮力を加えて加圧することで、接合面を超えて鉄筋の原子が移動し、マクロ的には結晶粒が接合面を超えて金属結合されて一体となる継手です。
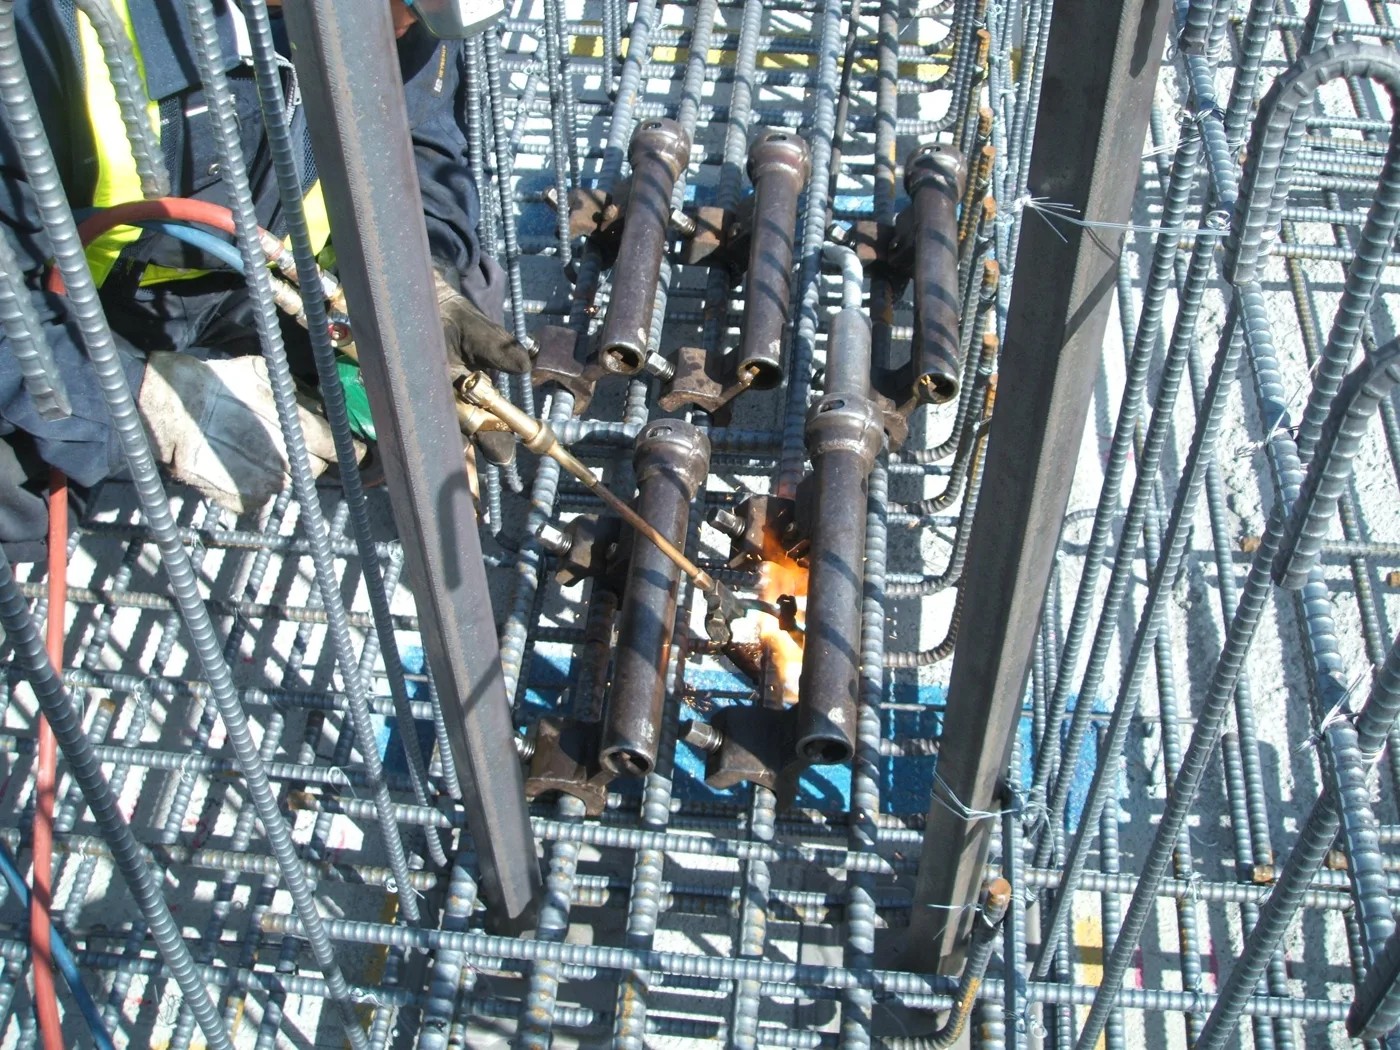
ガス圧接継手の手順
-
STEP
- 圧接端面の加工
圧接端面を直角でかつ平滑に切断又は加工する。
圧接端面が直角でない場合は、鉄筋冷間直角切断機を使用して切断する。
圧接端面が直角に切断されている場合はグラインダーで平坦に仕上げ、その周辺を軽く面取りする。
-
STEP
- 圧接器の取付
鉄筋に圧接器を取り付けて加圧し、その状態を確認する。
その時、圧接面のすきまは2㎜以下で偏心や曲がりのないことを確認する。
-
STEP
- 圧接端面の加熱
圧接端面同士が密着したことを確認した後、鉄筋の軸方向に適切な圧力を加えながら、
中性炎により鉄筋の表面と中心部の温度差がなくなるように十分な時間加熱する
-
STEP
- 圧接端面の加圧
最終加圧は鉄筋断面積当たり30MPa以上になるように加圧する。
加熱・加圧によって圧接部のふくらみは直径が鉄筋径の1.4倍以上、長さが鉄筋径の1.1倍以上で、かつなだらかになるようにする。
-
STEP
- 圧接器の取外
加圧・加熱作業が終了し、加熱部分の火色が完全に消失した後に圧接器を取り外す。
ガス圧接継手の基本事項
施工前試験
自動ガス圧接、SD490の圧接の場合は必ず行う。
圧接可能鉄筋径(種別)
| 1種 | D25以下 |
|---|---|
| 2種 | D32以下 |
| 3種 | D35以下 |
| 4種 | D51以下 |
*径違いの圧接は7㎜以下(D41+D51はOK)
*圧接の原則はD16以上
*圧接のコブとコブの間は400㎜以上
圧接可能な鉄筋の種類の組み合わせ
SR235 SR235/SR295
SR295 SR235/SR295
SD295A SD295A/SD295B/SD345
SD295B SD295A/SD295B/SD345
SD345 SD295A/SD295B/SD345/SD390
SD390 SD345/SD390/SD490
SD490 SD390/SD490
ガス圧接継手の器具
日圧式角カニ型バーナー
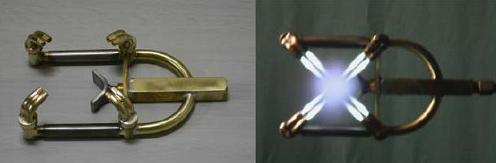
圧接する鉄筋径によって、使用するバーナーのサイズが変わります。
ディスクグラインダ
圧接端面の加工を行います。圧接端面を直角かつ平滑に仕上げます。圧接端面の研削は作業当日、出来れば圧接器取り付け直前に行います。
*研削砥石の取替の特別教育を受ける必要があります。
インパクトレンチ
鉄筋に取り付けた圧接器のネジを締めたり開けたりするのに使用します。ラチェットで締めるだけでは圧接途中にネジが滑ってしまう可能性があります。
切断機
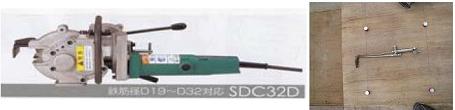
鉄筋の切断は主として冷間直角切断機を使用しますが、冷間直角切断機が入らないような場所、また鉄骨穴開け等雑工事を頼まれる事もありますので、ガス切断器を使用します。ガス切断機を使用する場合は、火受けを使用し、火災の発生を防ぎます。
*ガス溶接技能講習を受ける必要があります。
圧接器
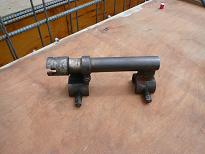
圧接する2本の鉄筋にこの圧接器をまたがせて装着し圧接します。径によって大きさが変わります。
*圧接する場合、手動ガス圧接の免許が必要となります。
自動加圧ポンプ
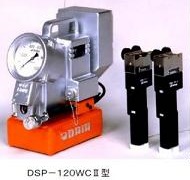
圧力を加えてコブを作ります。加圧能力は鉄筋断面に対して30MPa以上を有するものでなければならないと規定されています。